-
+86-135-1813-4466
cxkj123@gmail.com
+86-135-1813-4466
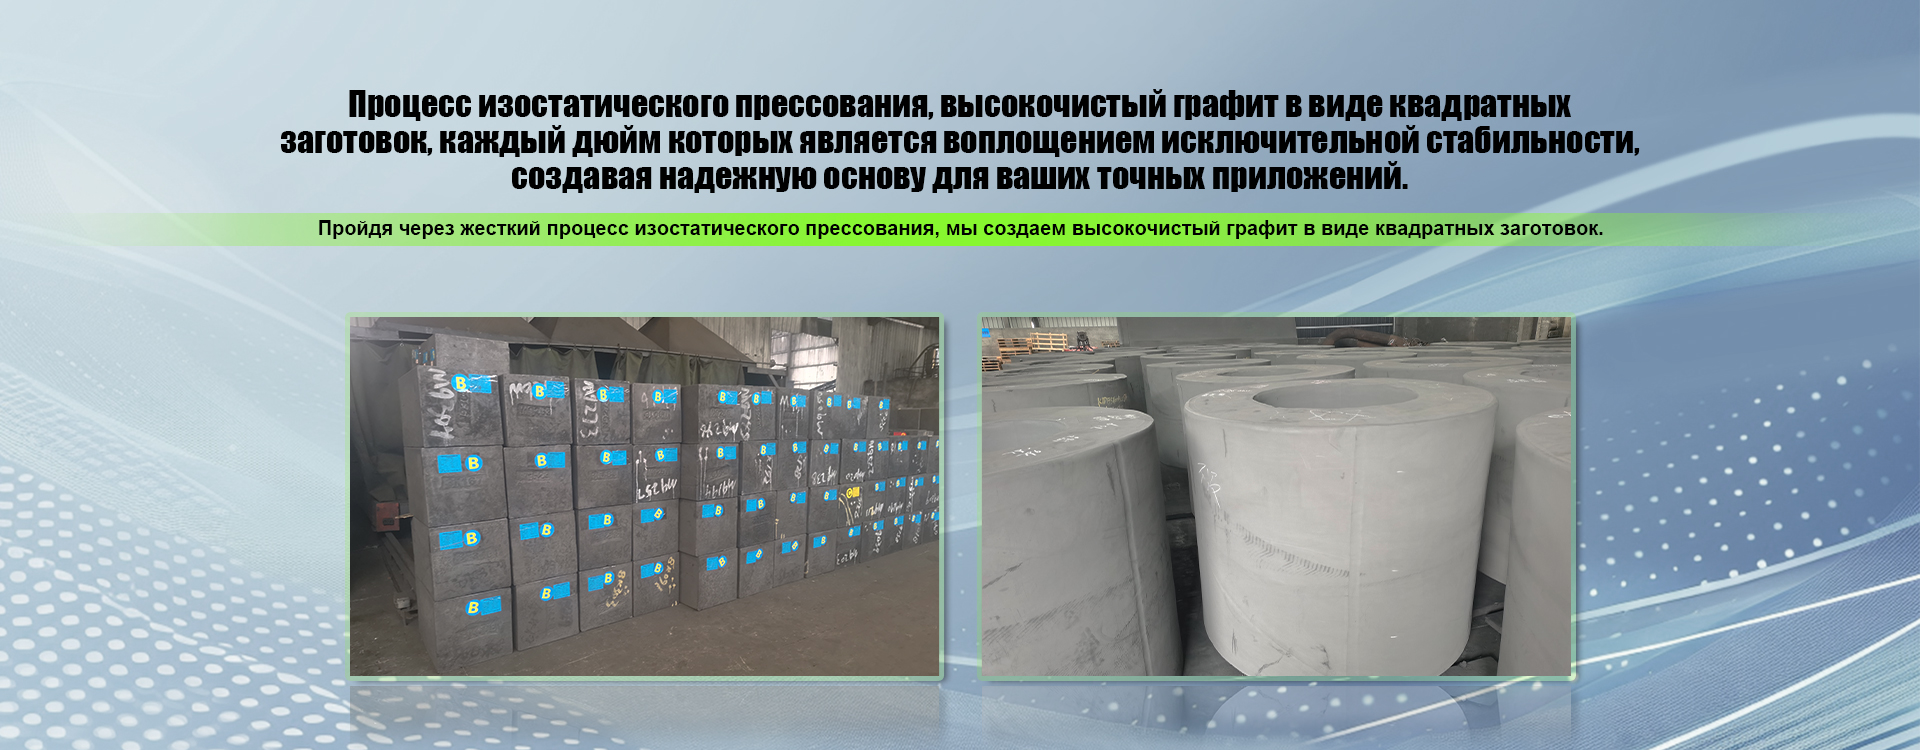
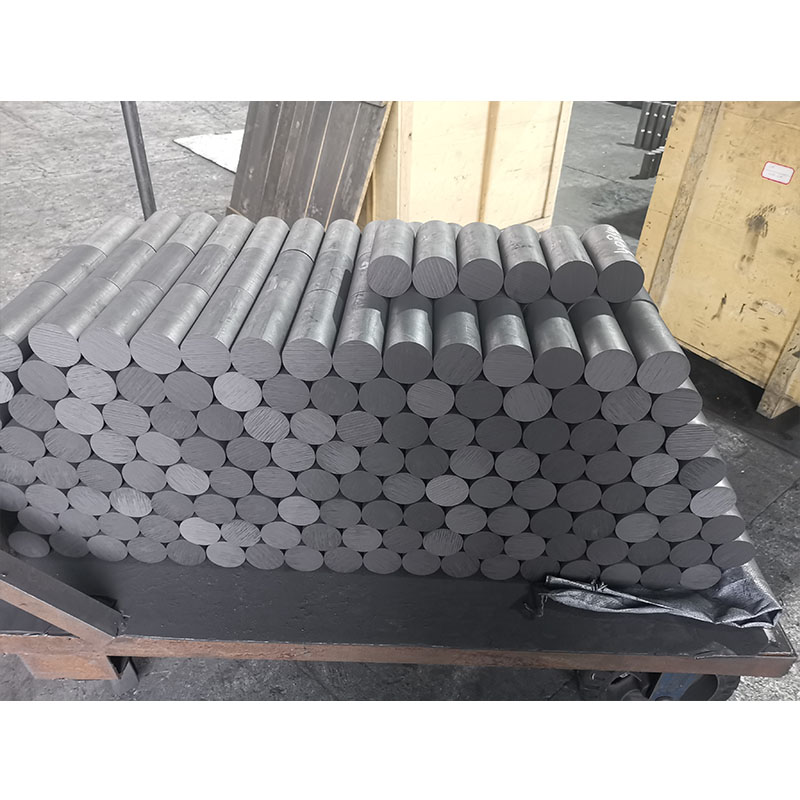
Графитовые заготовки круглые – это, казалось бы, простая вещь. Но как только начинаешь говорить о высокочистоте, начинается самое интересное. Многие заказывают просто 'круглые графитовые заготовки', а потом удивляются результатам. На самом деле, нельзя просто взять графит и сделать идеальную деталь. Это сложный процесс, требующий внимания к деталям и понимания свойств материала. Я вот лет десять уже работаю с графитом, и могу с уверенностью сказать, что нюансов очень много, и каждый заказ – это отдельная история. Ну, или, скорее, отдельная головоломка.
Что значит 'высокая чистота' в контексте графитовых заготовок? Это не просто цифра на сертификате. Это контроль за примесями, их размером и распределением внутри структуры графита. Часто заказчики понимают это не до конца, и получают продукт, который не соответствует ожиданиям. Например, мы однажды делали заготовку для пресс-формы. Заказчик требовал 99.99% чистоты. Когда мы получили образец, оказалось, что в нем присутствует небольшое количество оксидов железа, которые влияли на теплопроводность и долговечность пресс-формы. Выяснилось, что даже микроскопические примеси могут сильно изменить характеристики конечного продукта.
Нам приходится тщательно следить за поставщиками сырья. Не все производители графита способны гарантировать заявленную чистоту. Иногда, даже если сертификат в порядке, проводит дополнительный анализ на собственном оборудовании. Просто довериться документам – это рискованно. Поэтому, если речь идет о критически важных деталях, всегда лучше провести собственную проверку.
Мы используем различные методы анализа, включая рентгенофазовый анализ, атомно-абсорбционную спектрометрию и сканирующую электронную микроскопию, чтобы точно определить состав и микроструктуру графитовых заготовок. Это позволяет выявить даже незначительные отклонения от требуемых параметров и принять меры для их устранения.
Иногда, проблема не в примесях, а в структуре самого графита. Он может быть неоднородным, с разными размерами и ориентацией графеновых слоев. Это тоже влияет на механические свойства и теплопроводность. Но это уже другая история...
Создание графитовых заготовок – это многоступенчатый процесс. Сначала производится формовка – обычно это прессование графитового порошка. Качество формовки напрямую влияет на плотность и однородность заготовки. Недостаточное сжатие приводит к образованию пустот, а избыточное – к деформации структуры.
Затем следует отжиг – процесс нагрева заготовки до высокой температуры с последующим медленным охлаждением. Это позволяет уменьшить внутренние напряжения и улучшить механические свойства. Температура и продолжительность отжига – это критически важные параметры, которые необходимо тщательно контролировать. Неправильный отжиг может привести к растрескиванию или снижению прочности.
После отжига, заготовки проходят контроль размеров и геометрии. Используем координатно-измерительные машины для обеспечения точности. Не всегда удается добиться абсолютной точности, особенно при больших размерах заготовок. Но мы стараемся минимизировать отклонения и учитывать их при проектировании.
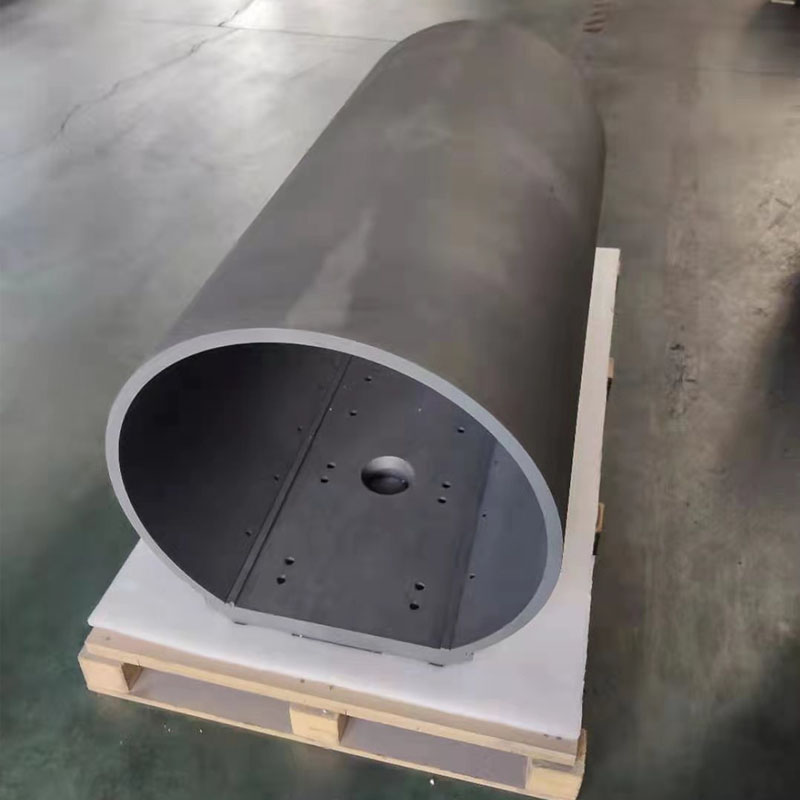
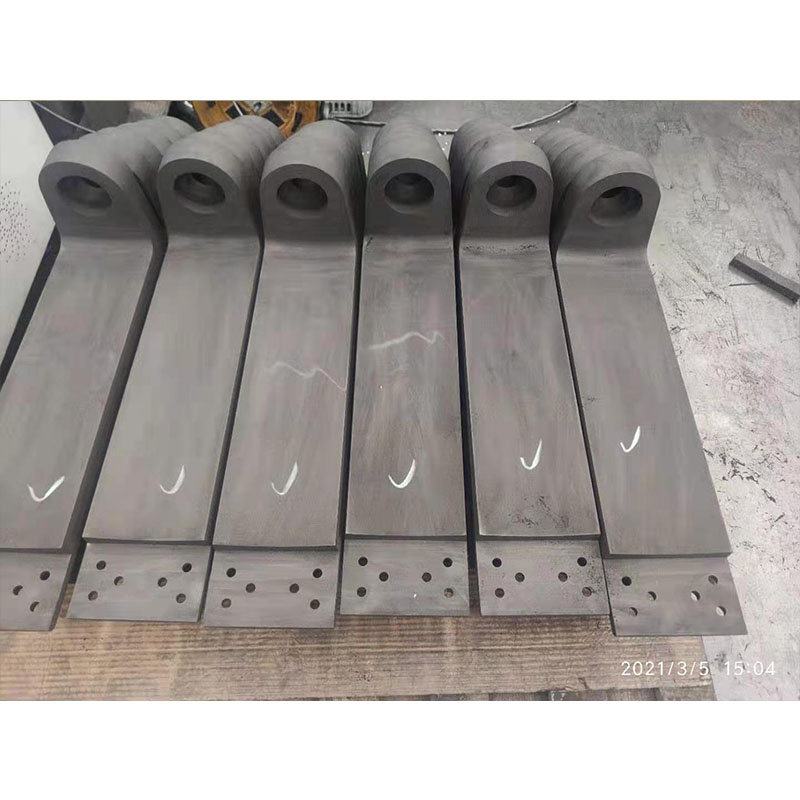
Одним из самых сложных этапов является обработка поверхности. Графит очень хрупкий материал, и при обработке легко расколоть заготовку. Поэтому, используем специальные методы – например, электроэрозионную обработку или шлифование алмазными кругами. Это позволяет получить гладкую и ровную поверхность без повреждений.
Что чаще всего встречается на практике? Недостаточная плотность заготовки – как уже упоминалось, это следствие недостаточного сжатия при формовке. Решение – оптимизация параметров прессования и контроль влажности графитового порошка. Другая проблема – образование трещин при отжиге. Причина – неравномерный нагрев или слишком высокая температура. Здесь помогает более тщательный контроль процесса отжига и использование специальных нагревательных печей.
Ещё одна неприятность – изменение размеров заготовки после отжига. Это связано с тепловым расширением и сжатием графита. Решение – использование материалов с низким коэффициентом теплового расширения и учет этих изменений при проектировании.
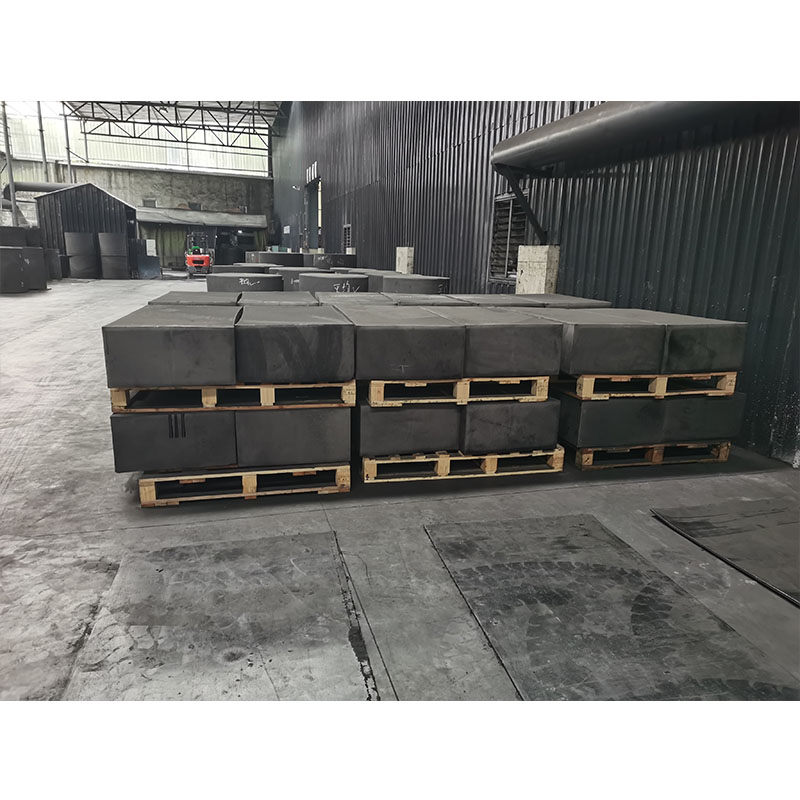
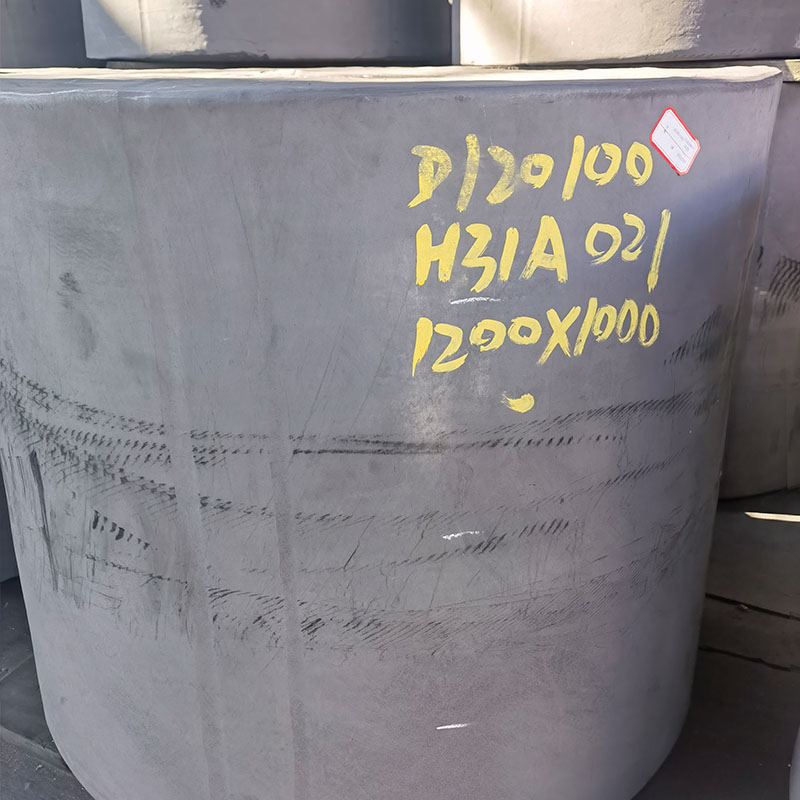
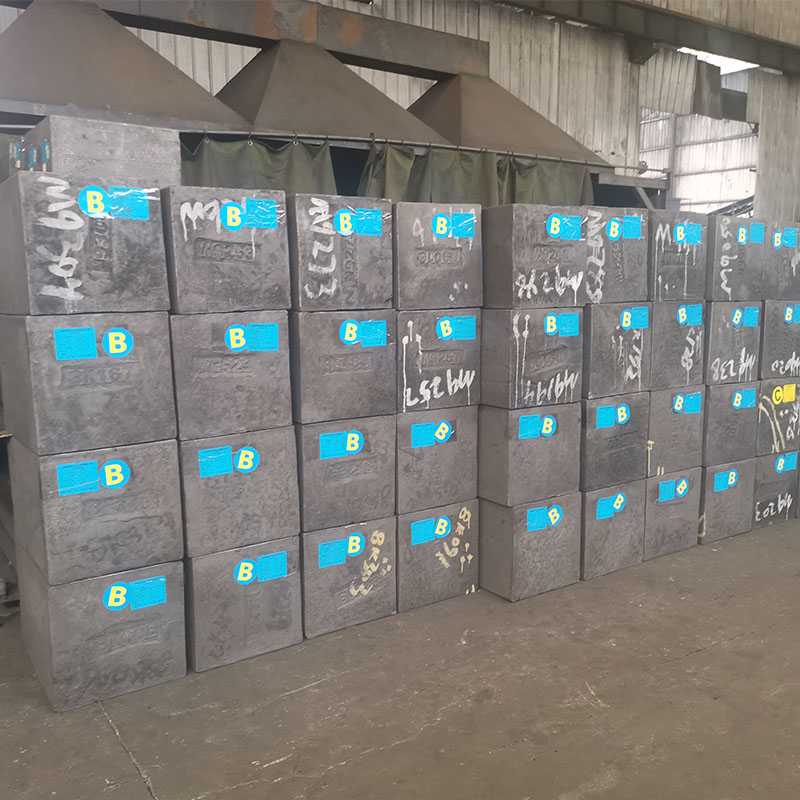
Работа с крупными графитовыми заготовками – это отдельная задача. Например, мы работали с заготовкой весом около тонны. Это требовало использования специального оборудования для транспортировки и перемещения. Мы использовали мостовой кран и систему конвейеров. Кроме того, необходимо учитывать, что при транспортировке и перемещении заготовки могут возникнуть механические повреждения. Поэтому, необходимо использовать защитную упаковку и соблюдать осторожность.
Важно также правильно выбрать метод контроля качества для крупногабаритных заготовок. Стандартные методы могут быть неэффективными из-за размера и формы заготовки. В этом случае, необходимо использовать специальные методы – например, ультразвуковой контроль или рентгеновский контроль.
Высокочистые графитовые заготовки находят применение в самых разных отраслях промышленности – от авиастроения и космической отрасли до энергетики и химической промышленности. Их используют для изготовления электродов, теплообменников, пресс-форм, подшипников и других деталей, работающих в экстремальных условиях.
С ростом спроса на новые материалы и технологии, развитие производства графитовых заготовок будет продолжаться. Мы видим перспективные направления в разработке новых методов формовки и отжига, а также в использовании новых видов графитовых порошков с улучшенными свойствами. Например, исследуем возможность использования графита, синтезированного методом химического осаждения из газовой фазы (CVD), который обладает более высокой чистотой и однородностью структуры.
ООО Чэнду Чэнсинь Технологии постоянно работает над улучшением качества и расширением ассортимента продукции. Мы стремимся предоставлять нашим клиентам лучшие решения в области графитовых материалов.